WEBER Technology

Amit a modern csavarozástechnológiáról tudni kell

Ezek a modern csavarozástechnológia alkalmazási területei

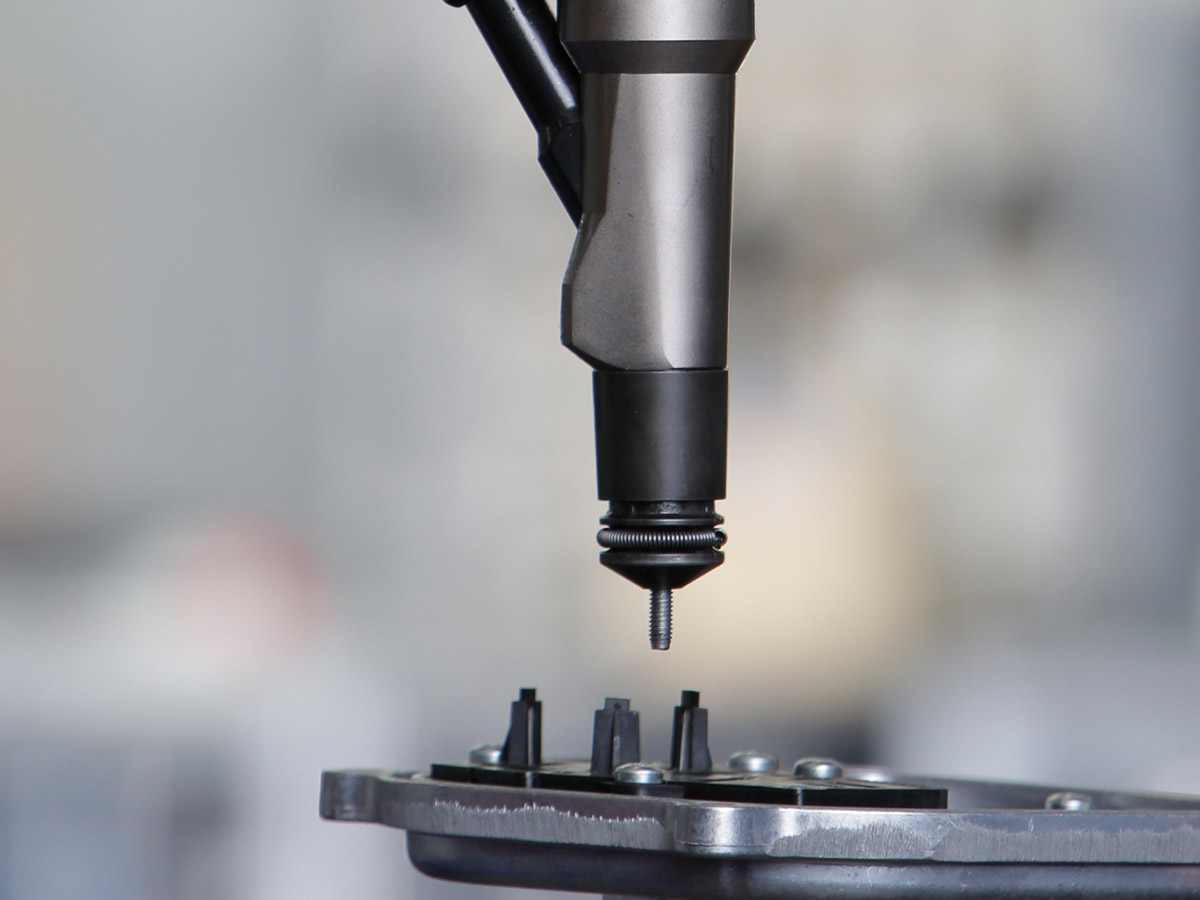
A modern csavarozástechnológiát éppúgy alkalmazzák az elektromos, fa- és repülőgépiparban, mint az e-mobilitás ágazatában, a gépgyártásban, a távközlésben, valamint a háztartási és orvosi berendezésekben. A WEBER számára azonban az autóipar és a karosszériagyártás a legnagyobb alkalmazási terület.

https://www.weber-online.com/schraubtechnik-fuer-automotive-und-karosseriebau/

Az autóiparban a karosszéria gyártása során a legfontosabb szempontok a legmagasabb szintű biztonság, valamint az alkatrészek tartós összekapcsolása, illetve rögzítése. Ehhez professzionális csavarozási technika szükséges, mivel az anyagokkal szemben támasztott követelmények magasak. A szükséges kötőelemeknek könnyűnek, szilárdnak és egyúttal költséghatékonynak kell lenniük.

Régen ezen a helyen a „hegesztés” kifejezés szerepelt. Ma azonban más a helyzet. Manapság a szakemberek az automatizált csavarozási technika eljárását alkalmazzák – amely rendkívül rugalmas, nagyon biztonságos, és a hibaarány szinte nulla. Ezenkívül az életciklus végén a termékeket könnyebben lehet szétszerelni és újrahasznosítani. Hogyan működik ez az egész? Útmutatónkban megtalálja a választ.
A modern csavarozástechnológia alapjai

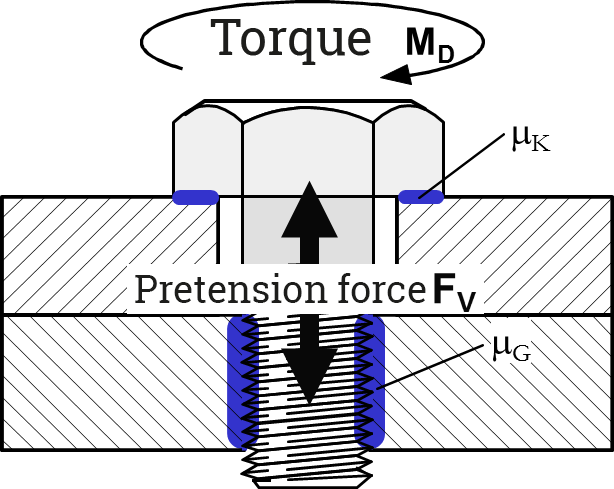
csavar nyomaték előfeszítő erő

Folyamatbiztonságos szerelés: ez a modern csavarozástechnika alapvető kompetenciája. Az ipari ügyfelek a drága áruikhoz a legmagasabb színvonalú kötőelemek feldolgozását igénylik. A legszigorúbb minőségi követelmények és az optimalizált ciklusidők révén a csavarozástechnika biztosítja az alkatrészek alapos, biztonságos és gyors összecsavarozását. Az előzetesen meghatározott tesztparaméterek segítségével elkerülhetők a visszahívások.

A csavaros összekötés legfőbb célja két vagy több alkatrész összekapcsolása – méghozzá a megfelelő módon: ezeknek végül úgy kell viselkedniük, mintha egyetlen alkatrész lennének. Az ehhez szükséges szorító- illetve előfeszítő erőt pontosan és megismételhető módon kell létrehozni. A különböző csavaros összekötések eltérő előfeszítő erőket igényelnek. Ezeket előzetesen meg kell határozni, hogy a csavarozástechnika minden paramétere megfelelő legyen. A cél az, hogy a kiszámított előfeszítő erőt a lehető legpontosabban elérjük, hiszen a precíz munkavégzés anyag- és ezzel együtt költségmegtakarítást jelent.

4 modern csavarozási eljárás

Ezen a ponton áttekintést adunk a 4 leggyakoribb csavarozási eljárásról:

  • Csavarozás mélységbe
  • Nyomatékvezérelt csavarozás
  • Forgásszögvezérelt csavarozás
  • Folyáshatár-vezérelt csavarozás (gradiens eljárás)
Csavarozás mélységbe Tanácsadó WEBER

Csavarozás mélységbe

A mélységbe történő csavarozásnál – például facsavarok esetében – síkba süllyesztjük a csavarfejet.

A mélységbe történő csavarozás csavargörbéjének ábrázolása

Rudolf, 1992

Nyomatékvezérelt csavarozás Tanácsadó WEBER

Nyomatékvezérelt csavarozás

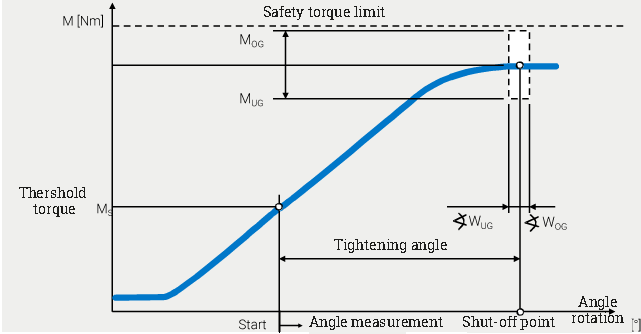
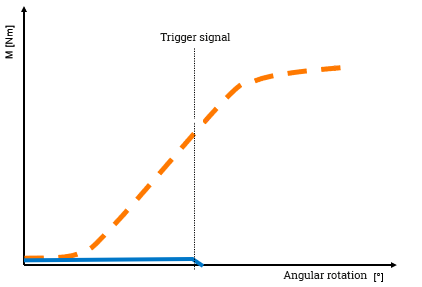
A nyomatékvezérelt csavarozás célja, hogy a nyúláshatár alatti előfeszítő erővel húzzuk meg a csavart. Ebben az esetben a csavart addig kell meghúzni, amíg el nem éri az előre beállított nyomatékot. Ezután a csavarorsó lekapcsol. A legtöbb ügyfélalkalmazás esetében a nyomatékvezérelt csavarozási változattal dolgozunk.

Ábra: a nyomatékvezérelt csavarozás csavargörbéje

Rudolf, 1992

Forgásszögvezérelt csavarozás Tanácsadó WEBER

Forgásszögvezérelt csavarozás

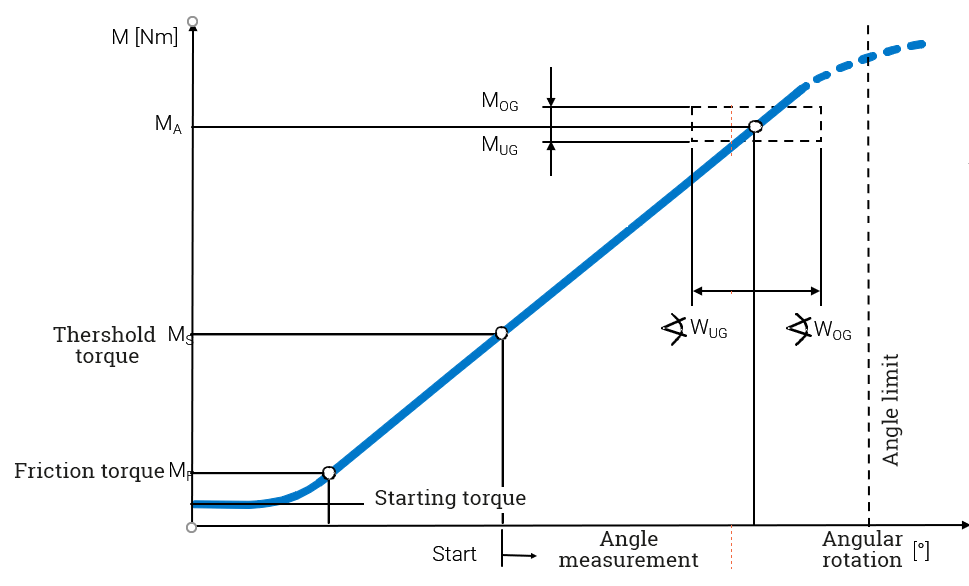
A szögvezérelt csavarozás során a csavart célzottan a plasztikus tartományig húzzák meg. A csavarozás a csavar meghúzásával kezdődik, amíg el nem éri az előre meghatározott küszöbnyomatékot (M). Ettől a ponttól kezdődik a szögmérés. A csavarozó orsót akkor kapcsolják ki, amikor eléri az előre meghatározott forgásszöget.

A forgásszög-vezérelt becsavaráshoz kapcsolódó valamennyi számítás során előzetesen figyelembe kell venni az összes – akár szélsőséges – időjárási körülményt, hőmérséklet-ingadozást és kopási jelenséget.

Ábra: a forgásszögvezérelt csavarozás csavargörbéje

Rudolf, 1992

Gradiens eljárás Tanácsadó WEBER

Folyáshatár-vezérelt csavarozás (gradiens eljárás)

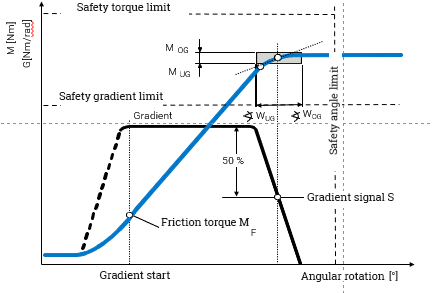
Az úgynevezett gradiens csavarozási módszer célja a csavar meghúzása egészen a folyáshatár elérésének küszöbéig. Ebben az esetben a csökkenő gradiens alapján állítják le a folyamatot, nem pedig egy meghatározott forgatónyomaték vagy szög alapján. A gradiens a vezérlés folyamatosan számítja ki a forgásszögre vetített forgatónyomaték-növekedésből. Amint a gradiens a maximális értékhez képest egy előre meghatározott százalékos mértékben csökken, a csavarozási folyamat befejeződik.

Ez a csavarozási eljárás még nagyon „fiatal”. Csak a milliszekundumok alatt reagáló, nagy teljesítményű csavarozási folyamatvezérlők megjelenésével sikerült kifejleszteni ezt az eljárást.

Ennek az eljárásnak az előnye, hogy a szakadási határ elérése előtt röviddel nagyon pontosan leállítja a folyamatot. Ezzel a menetben fellépő súrlódás a lehető legnagyobb mértékben kiküszöbölhető.

A hátránya az, hogy a kikapcsolási nyomaték a használt csavarozási feladattól függően jelentősen eltérhet. Ez gyakran problémát jelent a hagyományos minőségbiztosítás számára.

Ábra: a gradiens eljárás csavargörbéje

Rudolf, 1992

Összegzés

A legmegfelelőbb csavarozási eljárás kiválasztása elengedhetetlen a csavarozási eredmény szempontjából. Folyamatosan dolgozunk a folyamatminőség javításán, és szakértő tanácsadással nyújtunk segítséget a csavarozástechnológia témakörével kapcsolatos minden kérdésben.

https://www.weber-online.com/hu/stacionarius-csavarozok/

CSAVAROZÁSTECHNOLÓGIÁVAL KAPCSOLATOS KÉRDÉSEK ÉS VÁLASZOK

Mely hajtástechnológiákat használják manapság a csavarozástechnológiában?

Az iparban jelenleg uralkodó követelmények miatt az EC-szervomotor terjedt el a modern csavarozástechnológiában. Tartósság és pontosság szempontjából ez a legjobb megoldás a jelenlegi hajtástechnológiák közül.

Mit értünk vákuumos csavarozástechnológia alatt?

Az automatizált csavarozástechnológia számos területén vannak olyan csavarozási helyek, amelyek nagyon nehezen hozzáférhetők. Itt vákuumos csavarozástechnológiát alkalmaznak. Ebben az esetben a csavar szívócsövön keresztül érkezik. Ebben a szívócsőben vákuum keletkezik. A csavarozási feladathoz igazított szívócsővel ellátott csavarozógarnitúra megbízható módon gondoskodik arról, hogy a kötőelem pontosan a megfelelő helyre kerüljön, még akkor is, ha nehéz hozzáférni.

Hogyan működik a lengőkar a csavarozástechnológiában?

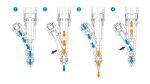
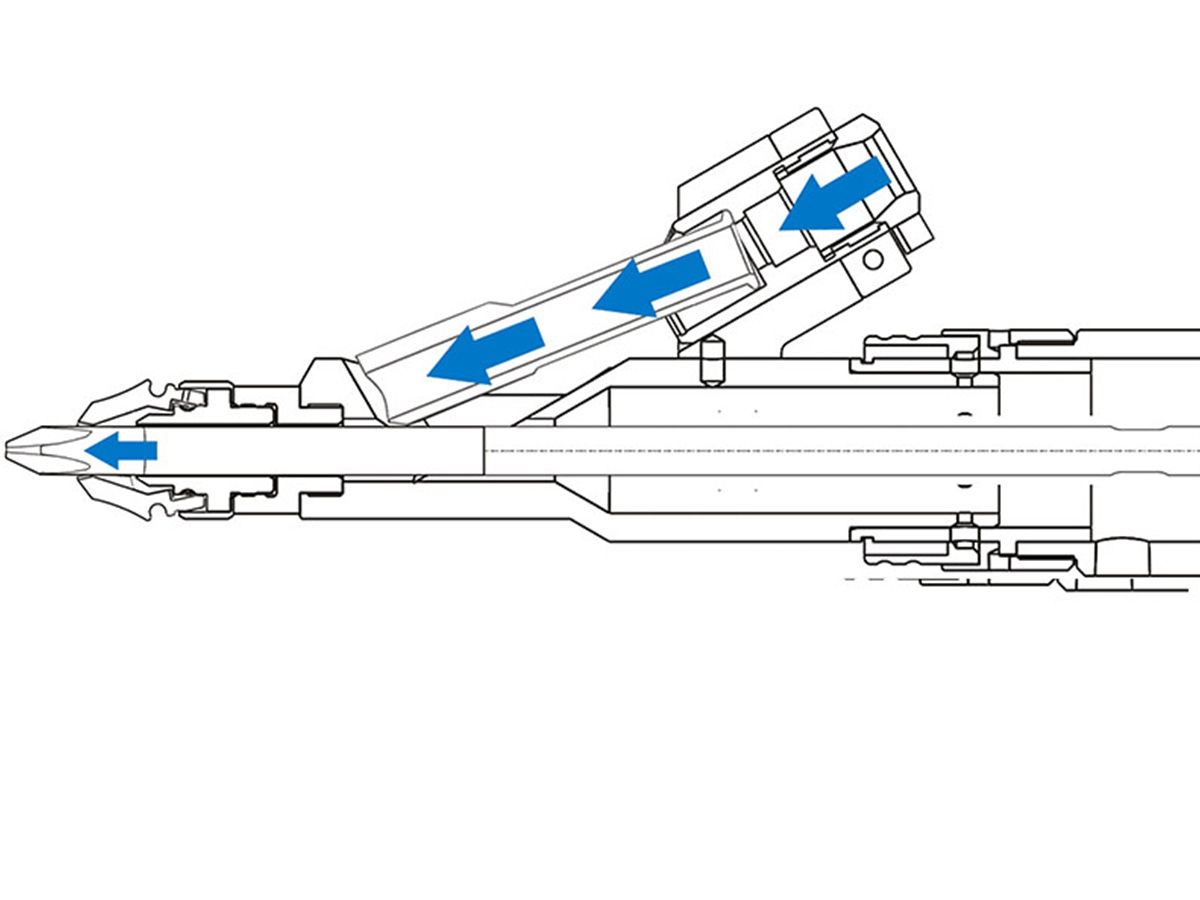
A lengőkar fontos funkcionális eleme a csavarozástechnológiának. A lengőkarba a csavarfej irányában egy csavar kerül befúvásra. A csavarozó oldalra irányítja a lengőkart a megfelelő pozícióba. A következő pedig csavar pedig már az első becsavarozása során megérkezik a lengőkarba. Amint megtörtént a csavar elhelyezése becsavarozása, a lengőkar kiold. Így visszatérhet a kiindulási helyzetébe, és a folyamat újraindulhat. A lengőkar tehát rendkívül időtakarékos eleme a modern csavarozástechnológiának.

Lengőkaros elv Automatikus adagolás WEBER
Lengőkaros elv WEBER

Mikor használnak kézi csavarozót, és mikor helyhez kötött csavarozót?

Egy kézi csavarozót csupán egy személy működtethet manuálisan. A kézi csavarozókat akkor használják, ha a csavarkötést rugalmasan kell kialakítani, és az összecsavarozandó elemek száma évi 20 000 – 50 000 darab. A különböző kézi csavarozókkal kapcsolatban itt talál további információkat: https://www.weber-online.com/hu/kezi-csavarozo/

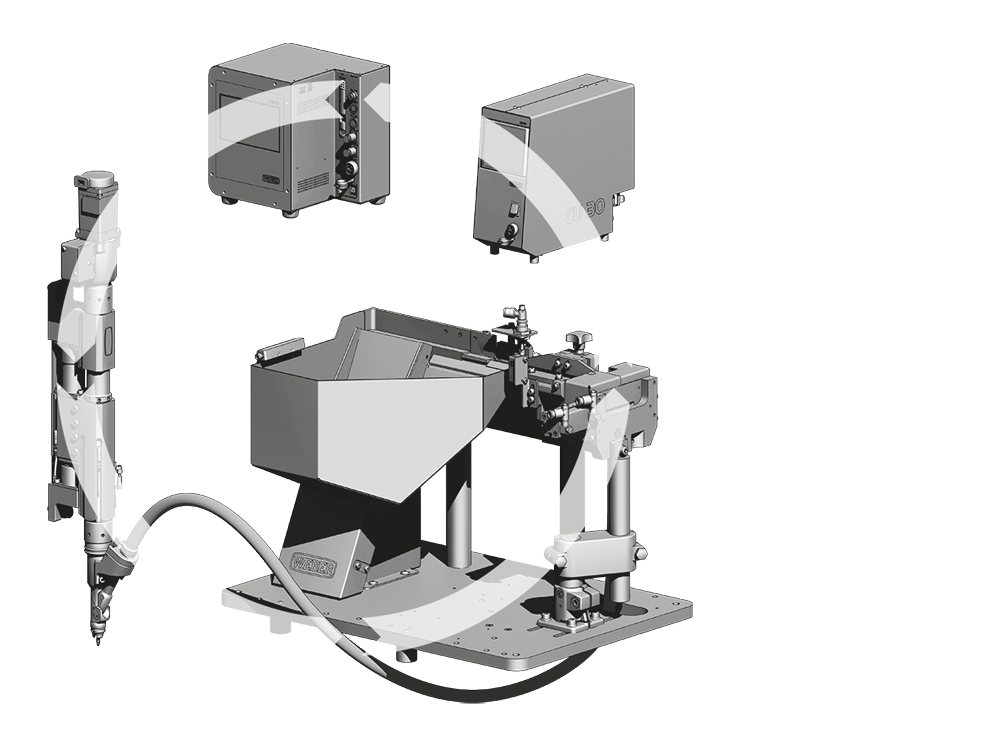
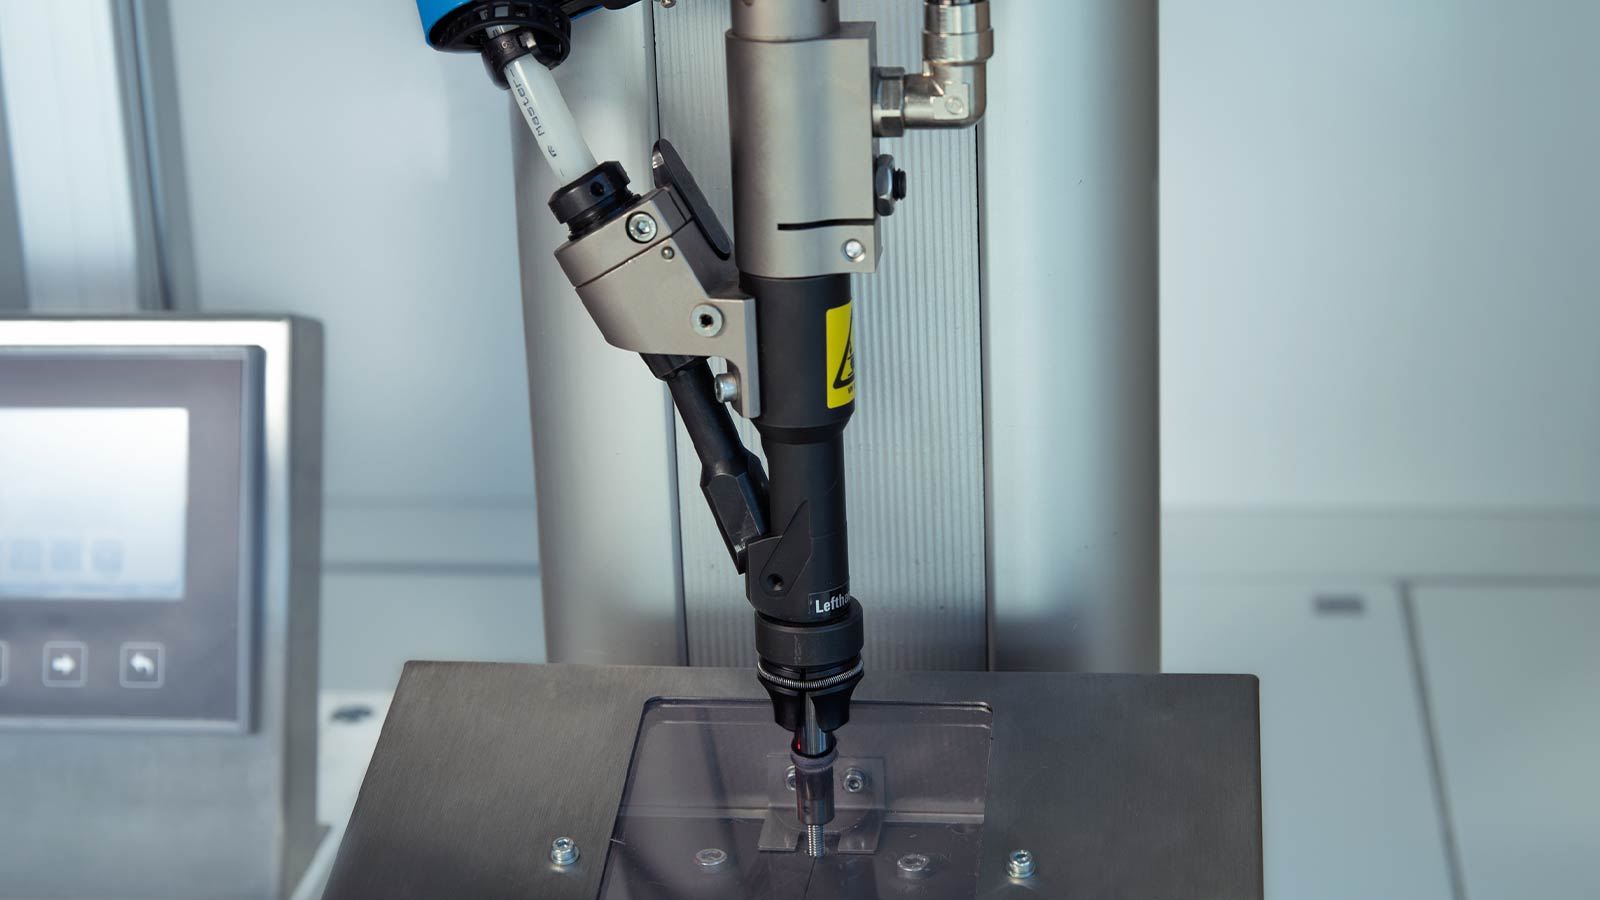
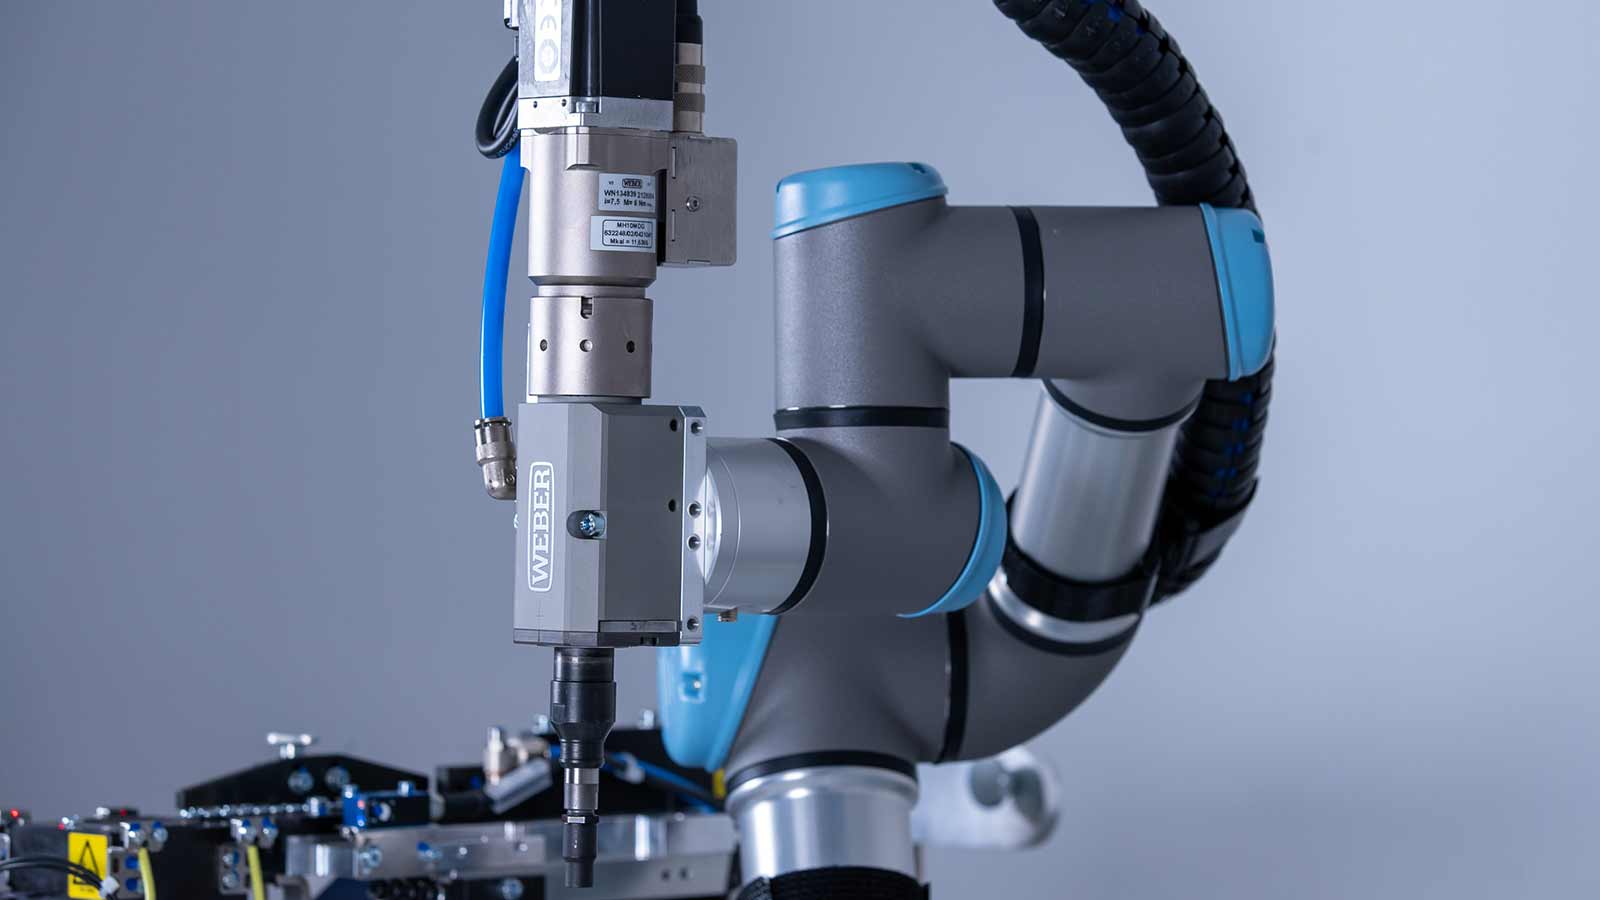
A helyhez kötött csavarozók nem manuális változata esetén a csavarozóegység vagy a csavarorsó egy robothoz kapcsolódik. A helyhez kötött csavarozókat nagy darabszámok (> 50 000 kötőelem/év) és gyors ciklusú egységek esetében használják. A kézi csavarozókkal ellentétben ezek megbízhatóbbak a folyamat szempontjából: a csavarozási mélység felügyeleti funkcióval pontosan kiszámítható, hogy a csavarhúzó milyen mélyre csavarozott. Így elkerülhető a csavarok ferde behelyezése. Nézze meg helyhez kötött csavarozóinkat: https://www.weber-online.com/hu/stacionarius-csavarozok/

WEBER Schraubautomaten

A WEBER Schraubautomaten GmbH egy családi irányítású és innovatív vállalat, amely nagy hangsúlyt fektet az értékteremtési lánc fenntartható kialakítására. Ennek eredményei a minőség tekintetében magas értéket képviselő, legnagyobb folyamatbiztonságot nyújtó termékek, melyek hatékonyabbá teszik a termelési folyamatokat. Az Ön sikere a mi sikerünk.

FREE Webinar:
When every particle matters

Ensuring technical cleanliness in automated screwdriving systems

Is your production bound by strict cleanliness standards? Even the smallest particles can cause malfunctions and impact process reliability, product quality and component lifetime. Meeting standards such as VDA 19.2 is essential to ensure high quality and safety. With the right concept, these requirements can be implemented efficiently and reliably.

Our webinar provides insights into:
✅ Causes and consequences of contamination in automted screwdriving
✅ Different types of clean production environments
✅ Cleanliness-orientated system concepts for efficient and reliable assembly processes

Learn how a well-defined cleanliness concept can help you safeguard product quality, increase process stability and achieve long-term reliability in your automated assembly.

  • 15.10.2026
  • 10:00 & 16:00 (CET)
  • Englisch