La technologie WEBER

Ce que vous devez savoir sur la technologie de vissage

Voilà les domaines d’utilisation de la technologie de vissage moderne

La technologie de vissage moderne est utilisée dans l’industrie électronique, du bois et de l’aéronautique de la même manière que dans le secteur de l’e-mobilité, de la mécanique, de la télécommunication et des appareils ménagers et médicaux. Le secteur de l’automobile et de la carrosserie industrielle est le principal domaine d’application pour WEBER.

https://www.weber-online.com/schraubtechnik-fuer-automotive-und-karosseriebau/

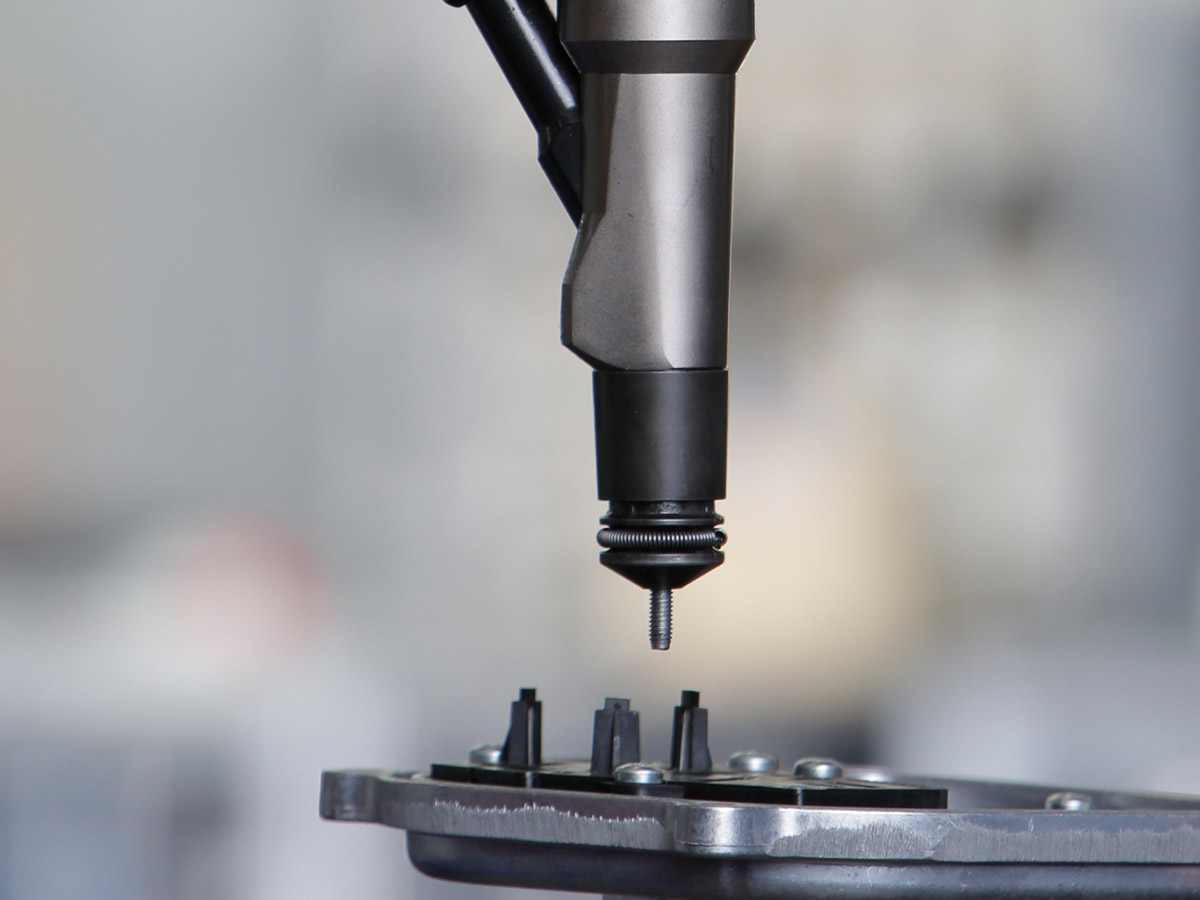
Dans la fabrication de carrosseries automobiles, l’accent est mis sur une sécurité maximale et sur des assemblages durables entre les différentes pièces. Cela nécessite le recours à la Technologie de vissage professionnelle, car les exigences en matière de matériaux sont élevées. Les pièces d’assemblage requis doivent être légères, résistantes et, par ailleurs, économiques.

Autrefois, on parlait ici de « soudage ». Mais aujourd’hui, les choses ont changé. De nos jours, les professionnels ont recours à la technologie de vissage automatisée : une méthode extrêmement flexible, très sûre et dont le taux d’erreur tend vers zéro. De plus, à la fin de leur cycle de vie, les produits sont plus faciles à démonter et à recycler. Comment cela fonctionne-t-il ? Notre guide vous explique tout.
Bases de la technologie de vissage moderne

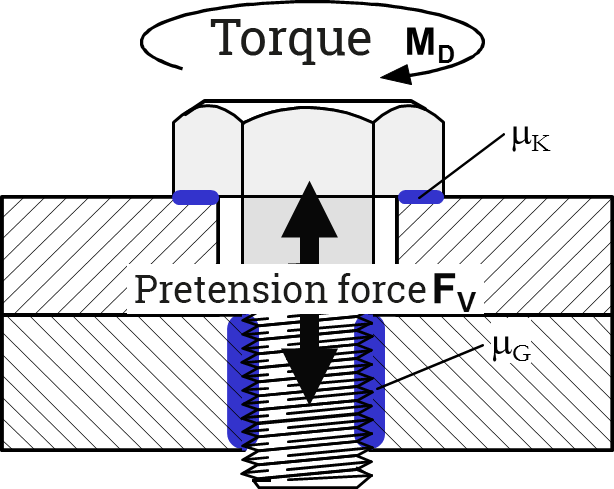
Vis Couple Force de précontrainte

Un assemblage fiable : telle est la compétence clé de la Technologie de vissage moderne. Les clients industriels exigent une finition irréprochable des pièces d’assemblage pour leurs produits haut de gamme. Grâce à des normes de qualité très strictes et à des temps du cycle optimisés, la Technologie de vissage garantit un assemblage minutieux, sûr et rapide des pièces. La définition préalable des paramètres de test permet d’éviter les rappels de produits.

L’objectif premier de l’assemblage vissé est de relier deux ou plusieurs composants – et ce, de manière adéquate : ceux-ci doivent en effet se comporter, au final, comme un composant unique. La force de serrage ou de précontrainte nécessaire à cet effet doit être générée avec précision et de manière reproductible. Différents assemblages vissés nécessitent des forces de précontrainte différentes. Celles-ci sont déterminées au préalable afin que tous les paramètres de la Technologie de vissage soient corrects. L’objectif est d’atteindre la force de précontrainte calculée avec la plus grande précision possible, car un travail précis permet de réduire la quantité de matière utilisée et, par conséquent, les coûts.

4 procédés de vissage modernes

Nous vous donnons ici une vue d’ensemble des 4 procédés de vissage les plus courants :

  • Vissage à la profondeur
  • Vissage suivant le moment de couple
  • Vissage suivant l’angle
  • Vissage suivant la limite d’élasticité (méthode du gradient)
Visser en profondeur Guide WEBER

Vissage à la profondeur

Pour le vissage en profondeur, sur des assemblages en bois par exemple, la tête de la vis est fraisée.

Représentation d’une courbe de vissage pour le vissage à la profondeur

Rudolf, 1992

Vissage au couple Guide WEBER

Vissage suivant le moment de couple

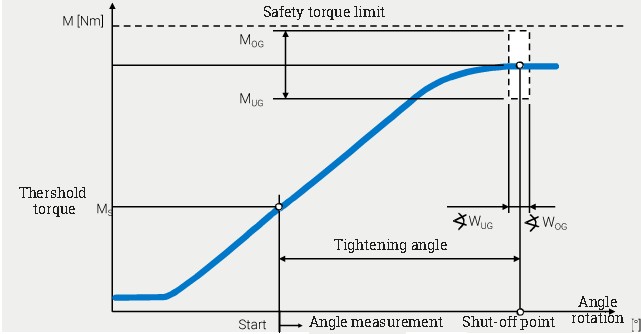
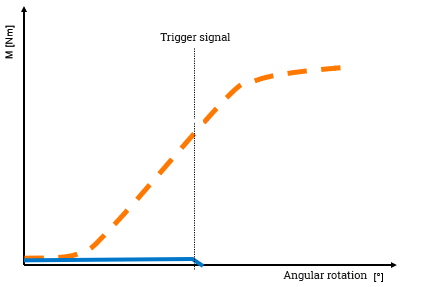
L’objectif du vissage au couple contrôlé est de serrer la vis à une force de précontrainte inférieure à la limite d’élasticité. La vis est serrée jusqu’à ce qu’un couple prédéfini soit atteint. Ensuite, l’unité de vissage s’arrête. Nous utilisons le vissage à couple contrôlé pour la plupart des applications de nos clients. Einschraubens.

Représentation d’une courbe de vissage pour le vissage au moment du couple

Rudolf, 1992

Vissage contrôlé par angle de rotation Guide WEBER

Vissage suivant l’angle

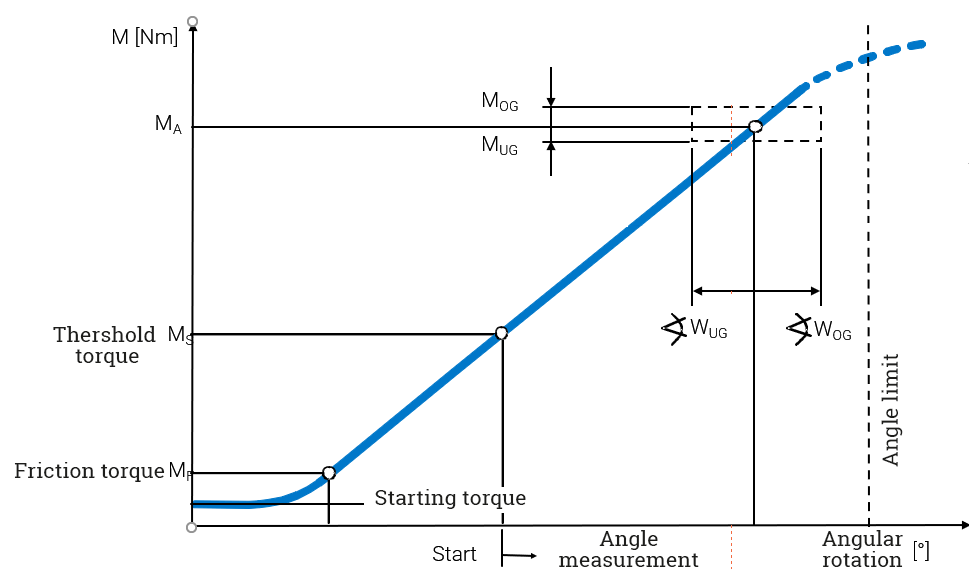
Lors du vissage à angle de rotation contrôlé, la vis est serrée de manière ciblée jusqu’à atteindre la zone plastique. Le vissage commence par le serrage de la vis jusqu’à ce que le couple seuil (M) défini au préalable soit atteint. C’est à ce moment-là que commence la mesure de l’angle de rotation. La Broche de vissage est alors arrêtée lorsque l’angle de rotation défini au préalable est atteint.

Dans tous les calculs relatifs au vissage à angle de rotation contrôlé, il convient de prendre en compte au préalable l’ensemble des conditions météorologiques, y compris les plus extrêmes, les variations de température et les signes d’usure.

Représentation d’une courbe de vissage pour le vissage à l’angle de rotation

Rudolf, 1992

Procédure de gradient Guide WEBER

Vissage suivant la limite d’élasticité (méthode du gradient)

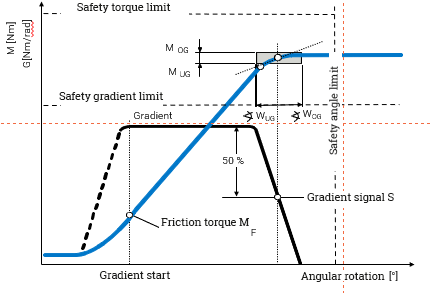
L’objectif du « processus de vissage à gradient » est de serrer la vis jusqu’à un point situé juste avant la limite d’élasticité. Dans ce cas, l’arrêt s’effectue en fonction de la baisse du gradient, et non en fonction d’un couple ou d’un angle de serrage. Le gradient est calculé en permanence par la commande à partir de l’augmentation du couple par angle de rotation. Dès qu’il diminue d’un pourcentage prédéfini par rapport à sa valeur maximale, le processus de vissage prend fin.

Ce procédé de vissage est encore très « récent ». Ce n’est qu’avec l’apparition de contrôleurs de processus de vissage performants, réagissant en quelques millisecondes, que ce procédé a pu être mis au point.

L’avantage de ce procédé réside dans l’arrêt très précis qui intervient juste avant d’atteindre la limite d’élasticité. Cela permet d’éliminer autant que possible les frottements au niveau du filetage.

L’inconvénient réside dans le fait que le couple de coupure peut varier considérablement en fonction de l’application de vissage utilisée. Cela pose souvent un problème pour l’assurance qualité traditionnelle.

Représentation d’une courbe de vissage pour le vissage avec la méthode du gradient

Rudolf, 1992

Conclusion

Le choix de la meilleure méthode de vissage est essentiel pour le résultat. Nous travaillons en permanence à l’amélioration de la qualité de nos processus et sommes toujours disponibles pour répondre aux questions sur les systèmes de vissage.

https://www.weberaa.com/visseuses-stationnaires/

Questions et réponses sur la technologie de vissage

Welche Antriebstechniken verwendet man eigentlich heute in der Schraubtechnik?

Aufgrund der derzeitig in der Industrie vorherrschenden Anforderungen hat sich der EC-Servo-Motor in der modernen Schraubtechnik durchgesetzt. In Hinblick auf Langlebigkeit und Genauigkeit stellt er die beste Lösung innerhalb aktueller Antriebstechniken dar.

Was ist unter Vakuum Schraubtechnik zu verstehen?

In zahlreichen Einsatzgebieten der automatisierten Schraubtechnik gibt es Schrauborte, die sehr schwer zu erreichen sind. Hier kommt die Vakuum-Schraubtechnik zum Einsatz. Dabei wird die Schraube über ein Saugrohr aufgenommen. In diesem Saugrohr wird ein Unterdruck erzeugt. Eine auf den Schraubfall angepasste Einschraubgarnitur mit Saugrohr sorgt dafür, dass das Verbindungselement prozesssicher genau an der richtigen, wenn auch schwer zugänglichen Stelle platziert wird.

Wie funktioniert der Schwenkarm bei der Schraubtechnik?

Der Schwenkarm ist ein wichtiges Funktionselement innerhalb des Schraubtechnik-Prozesses. Im Schwenkarm wird eine Schraube Richtung Schraubkopf geblasen. Der Schraubendreher richtet den Schwenkarm zur Seite in die richtige Position. Schon während des Eindrehens der ersten Schraube schießt bereits die nächste in den Schwenkarm ein. Sobald die Schraube platziert und eingeschraubt ist, wird der Schwenkarm freigegeben. So kann er sich in seine ursprüngliche Position zurückbegeben und der Prozess startet von Neuem.

Der Schwenkarm ist also ein äußerst zeitsparendes Element der modernen Schraubtechnik.

Schwenkarmprinzip Automatische Zufuehrung WEBER
Schwenkarmprinzip WEBER

Wann verwendet man einen Handschrauber und wann einen Stationärschrauber?

Ein Handschrauber wird manuell von lediglich einer Person betätigt. Handschrauber kommen dann zum Einsatz, wenn die Verschraubung flexibel gestaltet werden soll und die Anzahl der zu verschraubenden Elemente bei 20.000 – 50.000 Stück pro Jahr liegt.

Mehr Informationen zu verschiedenen Handschraubern finden Sie hier: https://www.weber-online.com/handschrauber/.

Bei der nicht-manuellen Variante Stationärschrauber ist die Schraubeinheit beziehungsweise -spindel an einen Roboter gekoppelt. Stationärschrauber kommen bei hohen Stückzahlen (> 50.000 Verbindungselemente/Jahr) und schnellen Takteinheiten zum Einsatz. Im Gegensatz zu Handschraubern sind sie prozesssicherer: Mittels der Schraub-Tiefen-Überwachungsfunktion lässt sich genau berechnen, wie tief der Schrauber bereits eingeschraubt hat. Ein schiefes Ansetzen der Schrauben wird ebenso vermieden.

Verschaffen Sie sich hier einen Überblick über unsere Stationärschrauber: https://www.weber-online.com/stationaerschrauber/.

WEBER Assemblages Automatiques

WEBER Assemblages Automatiques fabricant de visseuse industrielle pneumatique distribution, bol vibrant et plateau tournant propose des visseuses portatives avec motorisation électrique ou pneumatique avec distributeur de vis automatique, distribution automatique ou programmable. WEBER Assemblages Automatiques est spécialiste du vissage portatif à distribution automatique, du vissage stationnaire, vissage robot, vissage automatique, vissage pneumatique, vissage automatique électrique, et des visseuses à distribution automatique pneumatiques ou électriques et des visseuses industrielles.

FREE Webinar:
Blind rivet nuts on the rise!

How automation enables reliable threads in thin-walled structures

Modern lightweight constructions are defined by thin materials and, at times, one-sided accessibility. Creating strong and durable threads under these conditions pushes conventional fastening methods to their limits. Blind rivet nut inserting provides robust and reliable threads . Whether in automotive, IT equipment or household appliances, automated processing delivers stable performance and higher productivity.

In this webinar you will learn about:
✅ Key challenges and opportunities
✅ How automation transforms the blind rivet nut into a high-performance inserting solution

Learn why blind rivet nut inserting is the right choice for your assembly process — and how automation can take it to the next level in efficiency, consistency and reliability.

  • 19.11.2026
  • 10:00 & 16:00 (CET)
  • English